欢迎进入东莞市诺元电机设备有限公司官网!公司主营:无刷绕线机,电机绕线机,马达绕线机,定子绕线机,飞叉绕线机,高速绕线机等!
诺元视频号


0769-81551289
150-1531-7403(微信同号)
诺元视频号
0769-81551289
150-1531-7403(微信同号)
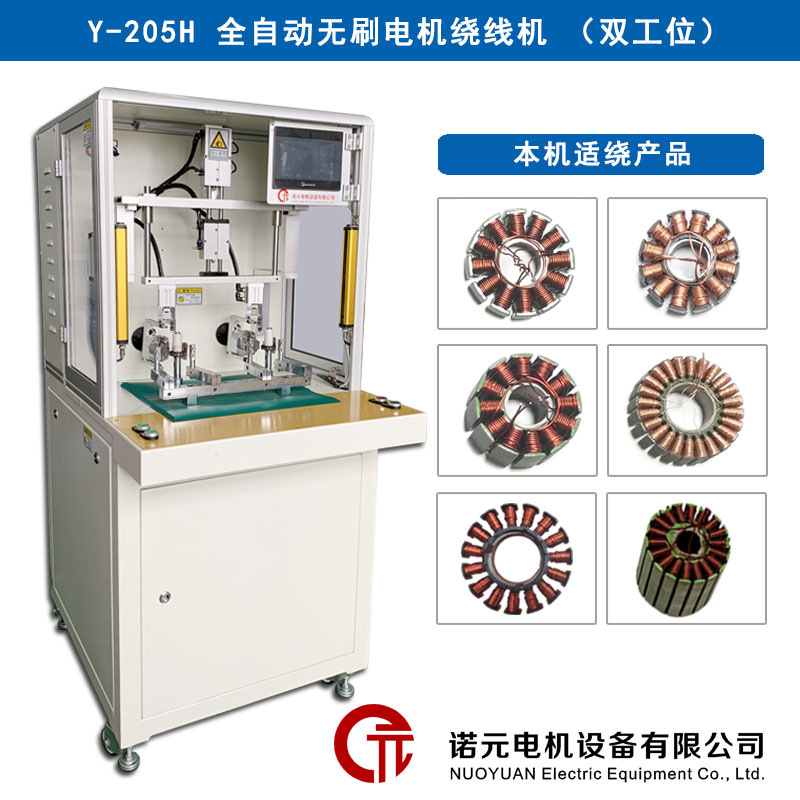
关于定子绕线机的绕线速度,并没有一个全球统一的硬性标准,它实际上是一个非常灵活的工艺参数,需要根据线径、设备能力、定子结构等核心因素来动态匹配。下面诺元简单的来介绍一下吧!

一、影响速度的关键因素与参考范围
实际生产中,速度的快慢主要由以下几个因素决定,你可以参考这个范围来建立认知:
1.线径粗细:这是决定性因素。细线(如0.08-0.3mm)抗拉强度低,适合高速绕制,速度可达3500转/分钟以上;而粗线(如0.8-1.3mm)则需要低速大扭矩,以避免伤线,速度通常在500-1500转/分钟。对于更粗的线径,速度可能更低,有设备参数显示为400-800转/分钟。
2.设备与定子结构:飞叉式外绕机通常比针式内绕机转速更高,高速机型可达5000转/分钟。当定子叠厚较大(如超过200mm)时,为防止线材大幅摆动,速度可能需要降低约25%。
3.多线并绕:当同时绕制多根线时,为防止线间干扰和张力失控,速度通常需要比单线绕制时降低10%-20%。
二、如何准确调整与控制速度
现代化的绕线机大多通过控制系统(如PLC或运动控制器)和人机界面(触摸屏)进行参数化设置,实现准确控制。主要的控制方法包括:
1.核心驱动与控制:主流设备采用伺服电机驱动,响应快、精度高,通过直接设定转速或通过变频器调节交流电机频率来控制速度。更先进的设备会采用“速度-S型曲线”控制,让机器在启动、加速、稳定、减速各个阶段平滑过渡,避免突然加减速带来的冲击和排线不均。
2.关键工艺参数配合:速度控制不是孤立的,必须与 “张力闭环控制” 系统协同工作。传感器会实时监测线的张力,系统则自动动态补偿,确保在高速运转时线材受力始终稳定,不会因张力突变而断裂。
3.实际操作“黄金法则”:在实际调试机器时,一定要遵循“先慢后快,逐步提升”的原则。先在低速下运行一个完整的定子,确认排线整齐、无刮线或断线问题后,再分阶段将速度提升到设定的目标值。

电机定子绕线机绕线快慢有什么标准?如何调整控制速度?以上已经做了简单的讲解,希望这些知识可以帮助到大家!

 扫描二维码,关注诺元公众号