欢迎进入东莞市诺元电机设备有限公司官网!公司主营:无刷绕线机,电机绕线机,马达绕线机,定子绕线机,飞叉绕线机,高速绕线机等!
诺元视频号


0769-81551289
150-1531-7403(微信同号)
诺元视频号
0769-81551289
150-1531-7403(微信同号)
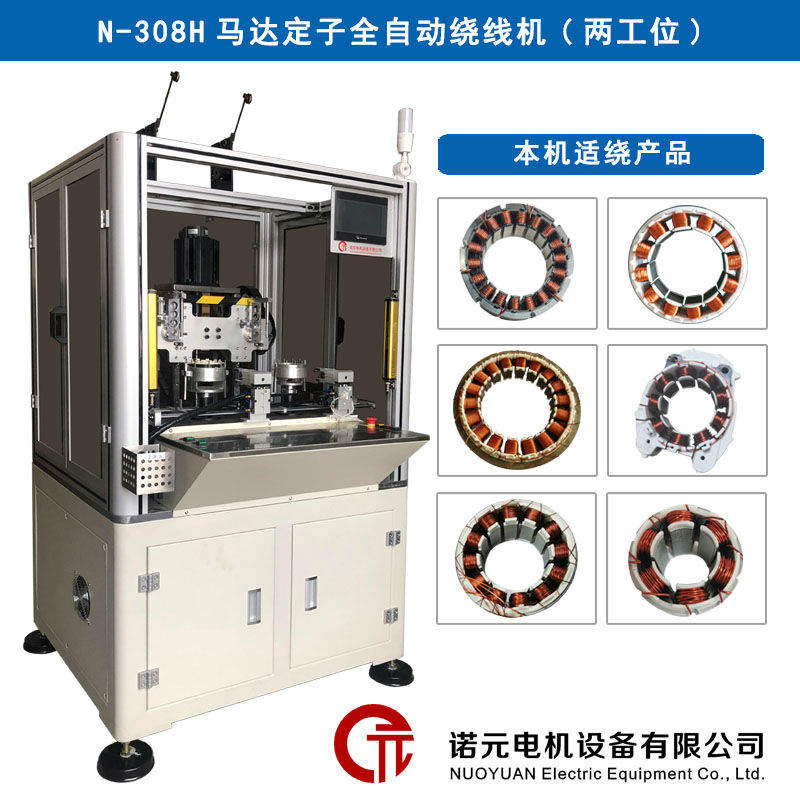
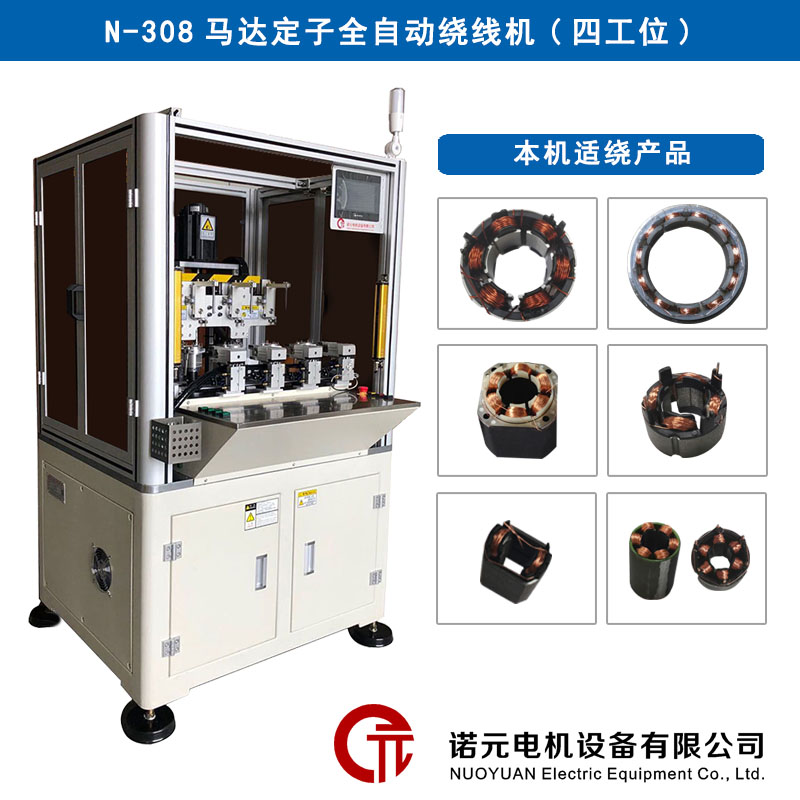
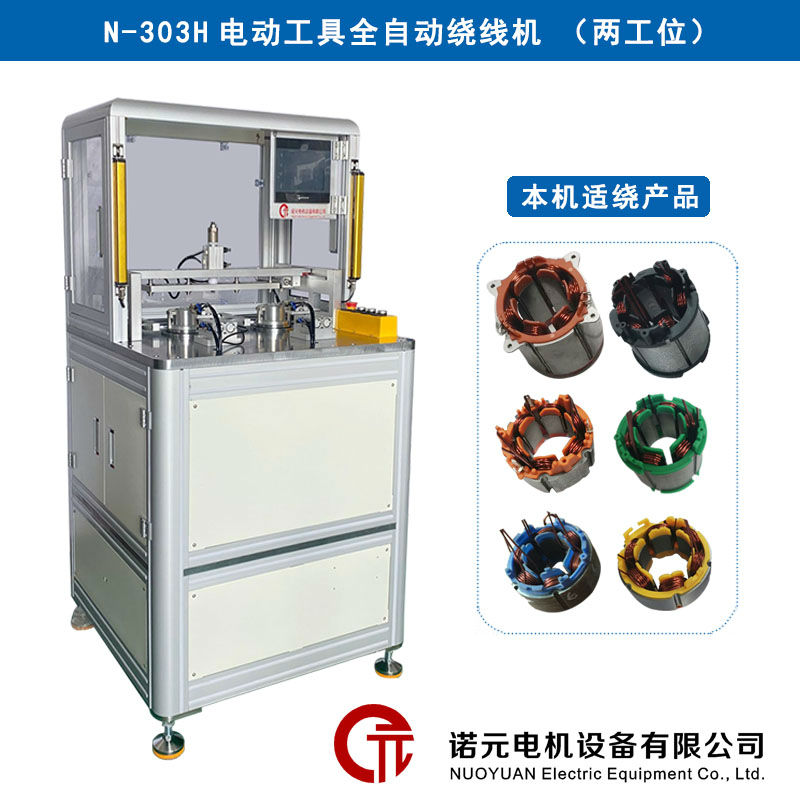
要让马达定子排线整齐不乱,核心在于把“排线步距、张力、工装刚性”这三个变量锁死在很小的误差范围内。精密排线不是靠单一技巧,而是一套从机械精度到参数匹配的系统工程。下面诺元简单的和大家介绍一下吧!

一、核心参数:
排线不齐直接的原因是步距设置错误。对于普通圆线电机,排线步距通常应设为线径的 1.05 倍左右,预留微小间隙以避免线与线叠压。如果设备支持,务必在更换线径后重新输入线径补偿值,让系统自动适配间距。对于扁线电机,排线步距必须严格等于扁线宽度,因为扁线刚性大、无自适应弹性,误差会逐层累积导致鼓包。
二、张力控制:
张力波动是排线松散的隐形推手。传统被动张力器响应滞后,在高速绕制或线径变化时容易造成时紧时松。要做到整齐,建议采用伺服张力器配合传感器构成闭环控制,实时监测并调整放线阻力。尤其在扁线绕制中,张力闭环能将波动降低 50% 以上,防止因松弛累积造成的排线错位。对于普通圆线,至少需确保张力器随绕线速度自动调整,低速起绕和高速运行时的张力需分别校准。
三、工装与机械:
定子在绕线时如果发生肉眼难见的晃动,排线必然错乱。分块定子绕线时,若铁芯分块半径大于 120mm 或转速超过 500rpm,普通夹持易产生力矩松动。解决方法是采用气动或液压锁紧工装,保证夹持力可调且重复定位精度高。同时,排线机构本身需依赖伺服电机驱动精密丝杠,确保排线嘴在微米级分辨率下移动,且排线速度必须与主轴转速严格同步,杜绝“堆线”或“漏线”。
四、实操验证
在批量生产前,不要仅凭肉眼判断。先绕制 1-2 个样品,用卡尺实测排线间距和分块定位角度(分块定子角度误差需控制在 0.01 以内),确认无误后再锁定参数。如果发现局部叠线,应检查排线导轨滑块是否磨损或缺少润滑,磨损的丝杆螺母会导致排线架在换向时产生微小卡顿。

马达定子精密绕线机排线有什么技巧?如何做到整齐不乱?以上已经做了简单的讲解,希望这些知识可以帮助到大家!

 扫描二维码,关注诺元公众号