欢迎进入东莞市诺元电机设备有限公司官网!公司主营:无刷绕线机,电机绕线机,马达绕线机,定子绕线机,飞叉绕线机,高速绕线机等!
诺元视频号


0769-81551289
150-1531-7403(微信同号)
诺元视频号
0769-81551289
150-1531-7403(微信同号)
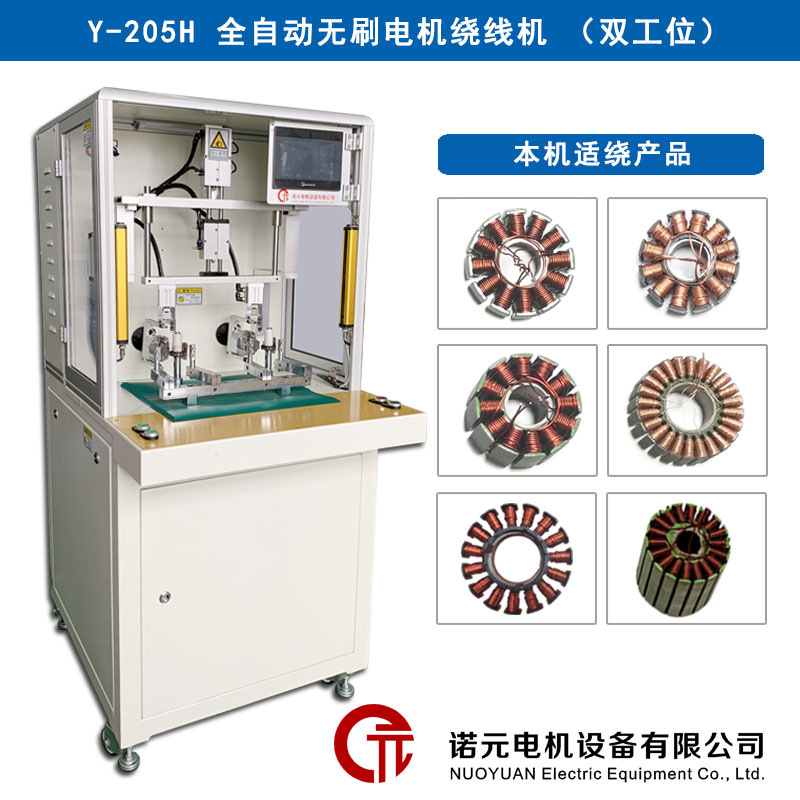
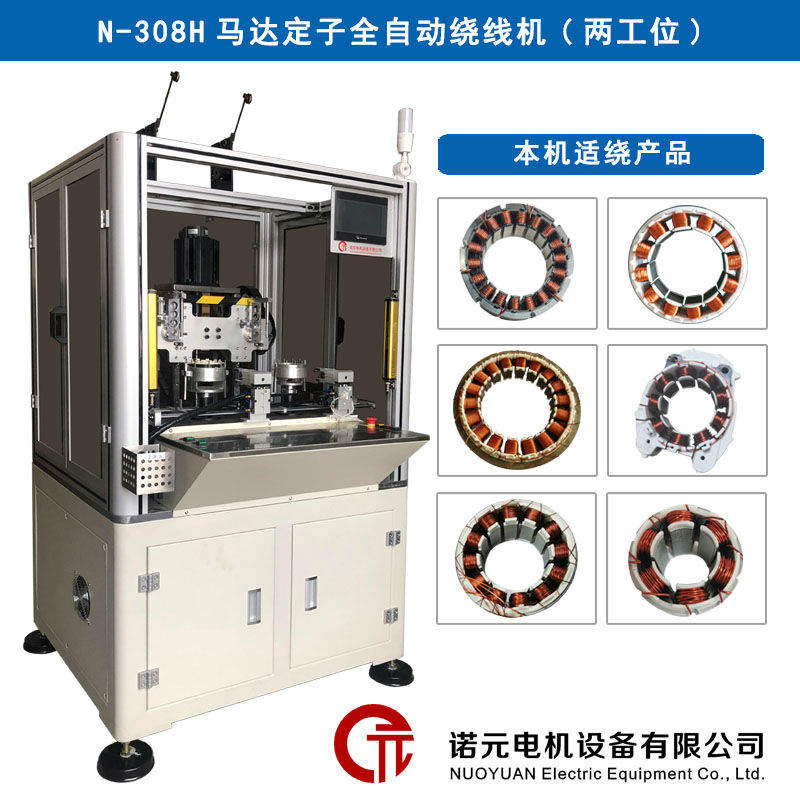
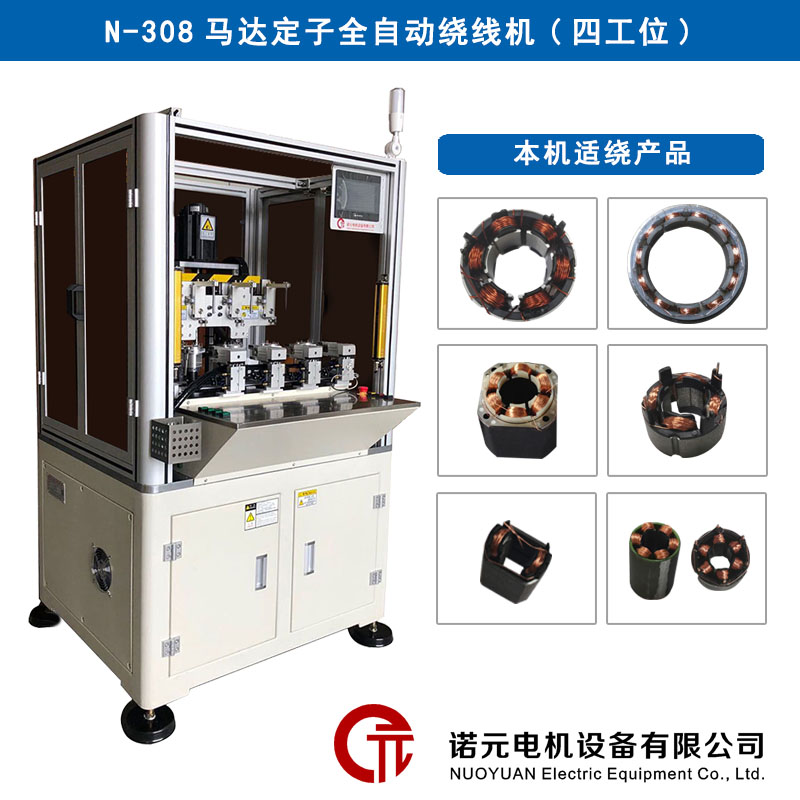
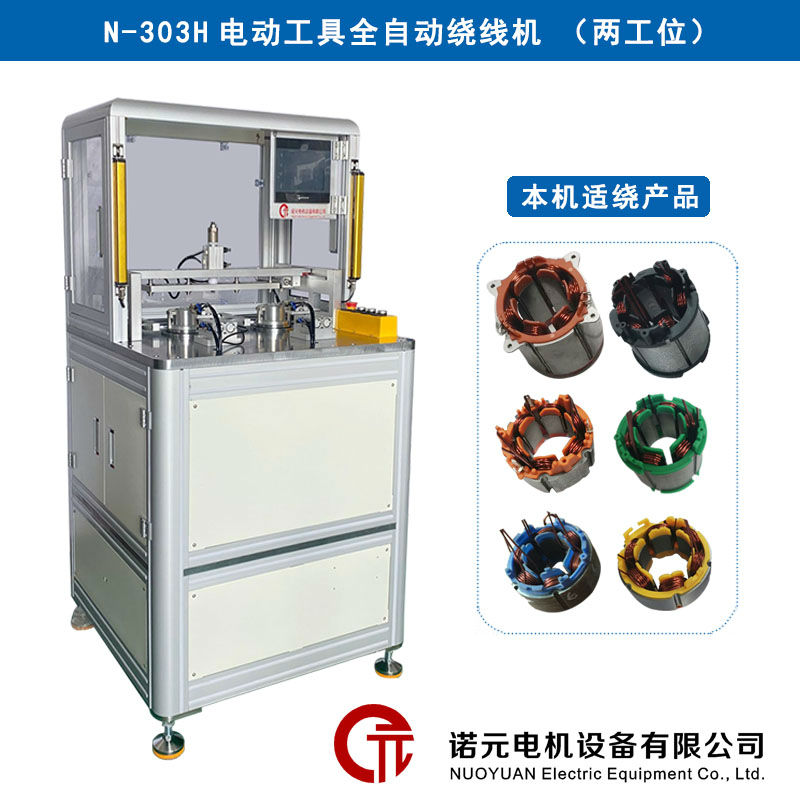
定子自动绕线机多型号换型,核心思路是把换型工作拆解为“机械快换”和“参数调用”两条线,而模具本身必须达到高准度、高耐磨、模块化的标准。下面从操作层面和技术模具要求两个维度展开。下面诺元简单的和大家介绍一下吧!

一、多型号换型的具体操作路径
1. 机械部件的模块化快换
这是缩短停机时间的物理基础。换型的核心动作包括更换定子夹持模具、飞叉(或针杆)、线嘴、护板等与产品直接接触的部件。要实现快速换型,设备最好采用卡槽式、气动锁紧或磁吸式的标准化接口,替代传统螺丝固定。这样操作员无需专用工具,就能在10 到 15 分钟内完成主要机械部件的更换。如果线径跨度很大(例如从 0.1mm 细线切换到 1.5mm 粗线),更高效的方式是直接整体更换集成了飞叉、线嘴和张力器的“绕线头模块”。
2. 工艺参数的一键调用
机械换好后,绕线机需要知道“怎么绕”。你需要在控制系统(PLC/触摸屏)中,提前为每个型号建立独立的“配方”文件,里面存好匝数、绕线速度、排线节距、槽口分度角、张力值等参数。换型时,操作员在屏幕上选中新型号,设备自动调取全部参数,彻底避免人工逐个输入出错,调试时间可以从半小时压缩到几分钟。
3. 张力与易损件的匹配确认
不同线径对张力的要求差异很大。换型后必须确认张力系统是否匹配:如果线径变化在设备兼容范围内,在系统里改设定值即可;如果变化大,可能需要更换张力器部件。同时,换型时顺手检查陶瓷线嘴是否磨损,因为磨损的线嘴是导致新批次产品刮伤或断线的常见原因。
二、对模具的技术与制作要求
1. 加工精度高
模具的槽口等关键部位尺寸偏差必须控制在 ±0.02mm 以内。所有与漆包线接触的表面必须抛光至镜面级别,不能有毛刺,否则会刮伤漆膜导致绝缘不良。模具安装到设备上后,同心度也要校准到 0.02mm 以内,确保绕线时定子不偏摆。
2. 足够的耐磨性与刚性
定子模具主体通常选用高强度合金钢,经过热处理后硬度要达到 HRC 58-62。表面再做镀硬铬或陶瓷涂层处理,以抵抗漆包线长期高速摩擦带来的磨损。如果模具刚性不足或硬度不够,用不了多久槽口就会磨损变形,绕出的线圈整齐度和伤线率都会失控。
3. 结构上的快换与防错设计
模具本身要便于快速拆装,比如设计快速夹紧机构或防松螺丝。同时,模具上刻印对应的定子型号和绕线参数,避免在多型号混线时拿错模具。对于叠厚差异不大的同系列定子,可以考虑用垫片叠加或螺杆微调的方式共用一套模具,以降低模具成本。

定子自动绕线机多型号换型怎么办?对技术和模具有什么要求?以上已经做了简单的讲解,希望这些知识可以帮助到大家!

 扫描二维码,关注诺元公众号